Por qué se calienta y se agarrota un buje de bronce
Las cuatro razones por las que un buje se calienta y se pega, y cómo saber cuál fue por cómo quedó la pieza.
Escrito por el equipo técnico de MetalinkDatos contrastados con las fichas de la Copper Development Association
El buje lleva dos semanas puesto y la chumacera ya calienta de más. La tocas con el dorso de la mano y no la aguantas. Dos días después la máquina se para sola, sacas el buje y salió pegado, con la pared marcada y la flecha rayada.
Casi siempre es una de cuatro cosas. Y casi siempre la pieza que sacaste te dice cuál fue.
Lo que está pasando adentro antes de que se pegue
Un buje de bronce trabaja bien mientras haya una película de aceite entre él y la flecha. Es delgadísima y se sostiene con dos cosas: espacio para que el aceite entre, y una flecha que gire derecha.
Cuando esa película se rompe, el bronce y el acero se tocan. El roce calienta, el calor dilata el bronce más rápido que al acero, la holgura se cierra todavía más y el asunto se acelera solo. Eso es agarrotarse.
No es un instante, es una bola de nieve que arrancó mucho antes de que la máquina se detuviera. Por eso las cuatro causas terminan igual. Lo que cambia es cómo empezaron, y eso sí se lee en la pieza.
Causa 1: la holgura quedó corta
Es la más común de todas, por mucho.
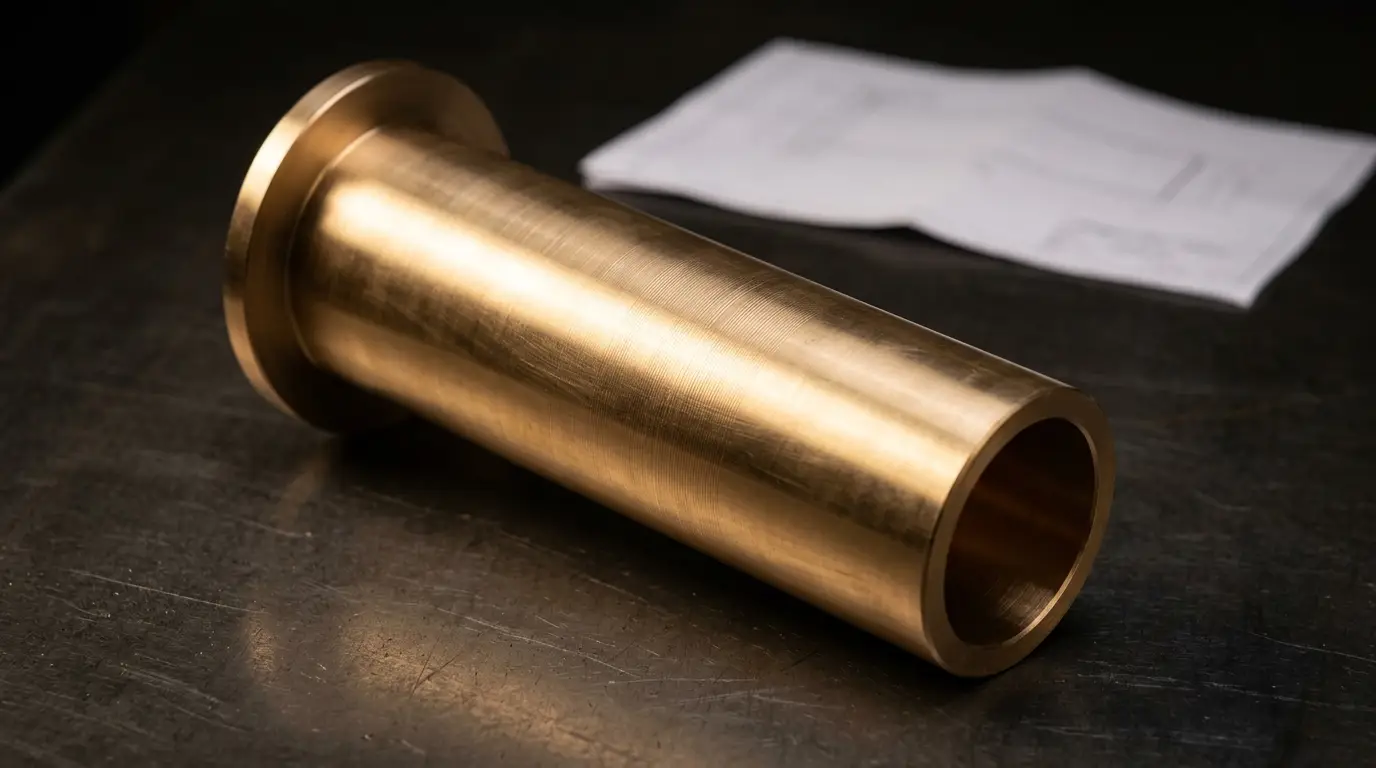
El buje llega premaquinado, o sea con material de sobra, y el ajuste final lo das tú en el torno. Si te pasas de apretado, la película de aceite no cabe. La regla de taller más repetida anda por el orden de una milésima de pulgada de holgura por cada pulgada de diámetro de flecha, y sube cuando el equipo trabaja rápido o caliente. El detalle está en cuánta holgura dejar entre el buje y el eje.
Hay un segundo apretón que casi nadie cuenta. Al meter el buje a presión en el alojamiento, el diámetro interior se cierra. Si mediste antes de montarlo, mediste otra cosa. Por eso el interior se rectifica después de montado, no antes. Ese y los demás errores de montaje, en cómo montar un buje sin dañarlo.
Cómo se ve: el desgaste es parejo en toda la circunferencia y el calentón llegó pronto, en las primeras horas de operación.
Causa 2: la película de aceite no se sostuvo
La segunda en frecuencia y la más fácil de descartar.
Aquí no siempre falta lubricante. A veces sobra grasa vieja tapando la ranura de engrase, a veces el aceite es más ligero de lo que pide la carga, y a veces el equipo arrancó en seco después de un paro largo.
Los bronces con plomo, como el SAE 660 y el SAE 64, aguantan ratos cortos de lubricación pobre porque el plomo se unta y hace de lubricante sólido. Aguantan, no perdonan. Qué aceite y cada cuándo, en lubricación de bujes de bronce.
Cómo se ve: el interior queda espejeado y seco, con rayas finas en el sentido del giro, y hay bronce embarrado en la flecha.
Causa 3: la flecha no entra derecha
Aquí el buje no falla. Lo hacen fallar.
Si la flecha viene desalineada, si está torcida o si el alojamiento quedó fuera de escuadra, toda la carga se apoya en dos zonas chicas en lugar de repartirse a lo largo de la pared. En esos dos puntos la presión se multiplica, ahí se rompe la película y ahí empieza el calor.
Es la causa que más se repite después de un cambio de buje. Pones uno nuevo, dura poco, pones otro y dura lo mismo. Si vas por el tercero en pocos meses, deja de mirar el buje y mide la flecha.
Cómo se ve: el desgaste no es parejo. Está concentrado en las dos orillas del buje, en lados opuestos, o corre en diagonal. El resto de la pared se ve casi nueva.
Causa 4: la aleación no daba para esa carga
La última en frecuencia y la primera que todo el mundo supone.
El SAE 660 está hecho para presiones y velocidades medias, que es la mayoría de la industria general. El SAE 64 lleva casi el doble de estaño y está hecho para presiones y velocidades altas, que es molino, trapiche, laminación, grúa y máquina que recibe golpes. Si le pusiste el de servicio normal a un equipo que castiga, el bronce cede antes de desgastarse. La comparación completa está en SAE 64 o SAE 660.
Cómo se ve: el buje quedó ovalado o con la pared aplastada y rebaba corrida hacia las orillas. Se deformó antes de gastarse. Eso es carga, no fricción.
Cuidado con lo contrario, que sale más caro. Un bronce más duro del que toca deja de sacrificarse y empieza a rayar la flecha, que es la pieza cara.
La tabla para leer el buje que sacaste
| Cómo quedó la pieza | Cuándo pasó | Causa más probable |
|---|---|---|
| Desgaste parejo en toda la pared, pegado y azulado | En las primeras horas | Holgura corta |
| Interior espejeado y seco, bronce embarrado en la flecha | Semanas después | Lubricación |
| Desgaste en dos zonas opuestas o en diagonal, el resto casi nuevo | Se repite con cada buje nuevo | Desalineación |
| Ovalado o con la pared aplastada y rebaba en las orillas | Bajo la carga de siempre | Aleación corta para el trabajo |
Antes de tirar el buje viejo, mide el interior en dos direcciones a 90 grados y compáralo con el diámetro de la flecha. Con esos tres números ya sabes si trabajaste apretado y cuánto se ovaló.
El repuesto y la parte que te toca a ti
Corregida la causa, el buje nuevo se pide con tres datos: diámetro interior, diámetro exterior y largo. Con las medidas o con el plano, no con la pieza vieja en la mano.
Llega premaquinado, con 1/16 de pulgada de sobra por fuera, 1/16 menos por dentro y 1/4 de pulgada de más al largo. Ese excedente es material para que trabajes: cortas al largo y rebajas el interior en tu torno hasta la holgura que decidiste. El acabado final lo das tú, que eres el que tiene la flecha enfrente.
Cuando ya sepas cuál de las cuatro fue
Arma la medida en la ficha del buje en SAE 660 y ahí mismo ves el peso de la pieza que sale, con el premaquinado ya contado.
Si el diagnóstico fue carga y el equipo castiga, la misma medida en SAE 64 es lo que corresponde.
Para tenerla a la mano
La tabla de pesos completa
Las 432 medidas que manejamos, con su peso en cada una de las seis aleaciones. Calculada con la densidad publicada, no heredada de una tabla vieja. Guárdala o imprímela.
Cuando ya sabes qué necesitas
Arma la medida de tu buje y ve el peso
Eliges medida y aleación, ves el peso al instante y armas tu cotización sin llamarle a nadie.