Qué pasa cuando a un buje de bronce le falta lubricación
Cómo trabaja la película de aceite, qué aguanta cada aleación en seco y cómo se ve un buje sin engrase.
Escrito por el equipo técnico de MetalinkDatos contrastados con las fichas de la Copper Development Association
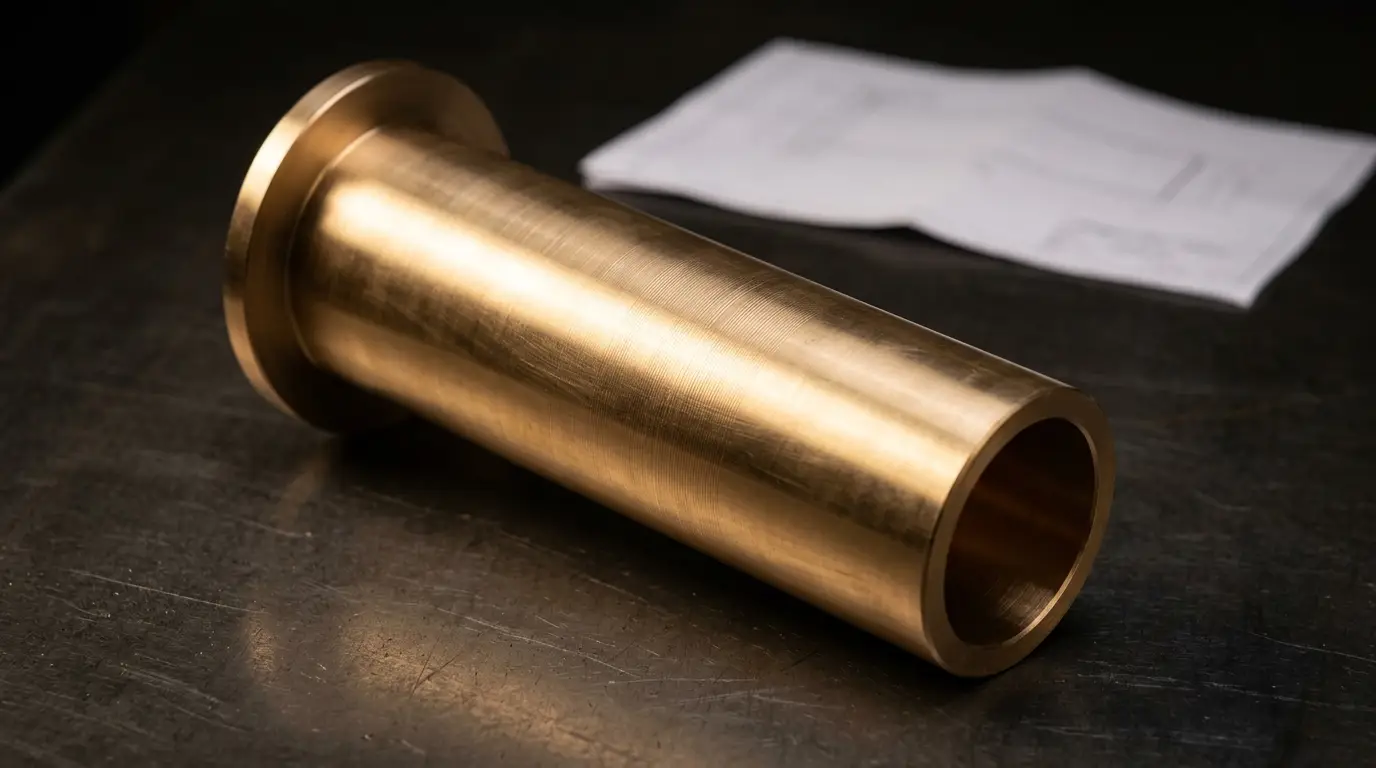
La chumacera calienta, el buje lleva tres semanas puesto y al sacarlo ya no está dorado. Está café oscuro, casi azul en una franja, y por dentro se siente pulido como espejo. Ese buje no se gastó, se cocinó por falta de aceite.
Vale la pena entender qué estaba pasando ahí adentro, porque el bronce nuevo se va a acabar igual si el problema sigue.
El buje no toca la flecha, o no debería
Cuando todo va bien, la flecha y el bronce nunca se tocan. Entre los dos hay una película de aceite de unas cuantas milésimas que los mantiene separados.
Esa película no la pone la bomba de engrase, la forma la propia flecha al girar. El eje arrastra el aceite hacia la zona angosta de la holgura y ahí se genera presión. Esa presión es la que levanta la flecha y la deja flotando. Se le llama lubricación hidrodinámica, o sea que la sostiene el movimiento.
De ahí salen dos consecuencias que se ven en el taller todos los días.
La primera: el momento más duro para un buje es el arranque. A cero revoluciones no hay película, hay metal contra metal. Un equipo que arranca y para veinte veces al día castiga más el bronce que uno que gira parejo doce horas.
La segunda: si la holgura está mal, la película no se forma aunque haya aceite de sobra. Demasiado apretado y el aceite no entra. Demasiado flojo y no se genera presión. Por eso conviene revisar qué holgura le toca a tu buje según el diámetro de la flecha antes de culpar al lubricante.
Por qué el bronce aguanta un rato sin aceite y el acero no
Aquí entra el plomo, y por eso las aleaciones de buje lo llevan y las de engrane casi no.
El plomo no se mezcla con el cobre. Se queda repartido en islas pequeñas dentro de la pieza. Cuando la película de aceite falla y sube la temperatura, esas islas se embarran sobre la superficie y hacen de lubricante sólido durante un rato.
No es magia y no dura para siempre, pero es lo que te da margen entre que se tapa el engrasador y alguien se da cuenta. Es también la razón por la que el plomo en el bronce no está ahí para abaratar la mezcla.
Así queda el catálogo ordenado por ese criterio:
| Aleación | Plomo | Qué se le pide |
|---|---|---|
| SAE 64 | 6 a 11% | Carga alta y golpes, con el mayor margen en seco |
| SAE 660 | 6 a 8% | Servicio general, el buje de todos los días |
| Bronce Estándar 844 | 6 a 8% | Piezas sin carga alta |
| SAE 40 | 4 a 6% | Agua y vapor, no deslizamiento pesado |
| SAE 62 | hasta 0.3% | Engranes y coronas, aguantar sin ceder |
| SAE 65 | hasta 0.5% | Engranaje pesado y sinfín |
Se lee rápido: las tres de arriba están pensadas para deslizar, las tres de abajo para otra cosa. Poner un SAE 62 de buje en una chumacera con engrase pobre es pedirle al material algo para lo que no lo diseñaron.
Y ojo con el atajo mental de siempre. El SAE 64 tolera mejor la falta de aceite que el 660, pero eso no lo vuelve la respuesta a todo. En servicio normal sigue siendo estaño que pagas y no usas.
Cómo se ve una pieza que trabajó sin grasa
Se distingue de un desgaste normal a simple vista. Un buje que se gastó bien pierde material despacio y de forma pareja, y conserva el color. Uno que trabajó en seco muestra esto:
- Color quemado. Pasa de dorado a café oscuro, y en la zona de carga a tonos azulados o violetas. Eso es temperatura, no suciedad, y no se quita tallando.
- Vidriado. La superficie interior queda como espejo en la franja donde apoyaba la flecha. Es el plomo embarrado haciendo su último trabajo.
- Rayas largas en dirección del giro. Material arrastrado, con rebabas que se sienten con la uña.
- Bronce pegado en la flecha. El caso feo. Cuando aparece una capa dorada sobre el acero, el buje empezó a soldarse en frío y estuvo a nada de agarrotar.
- El interior ya no es redondo. Mide en dos posiciones a noventa grados. Si te dan distinto, está ovalado.
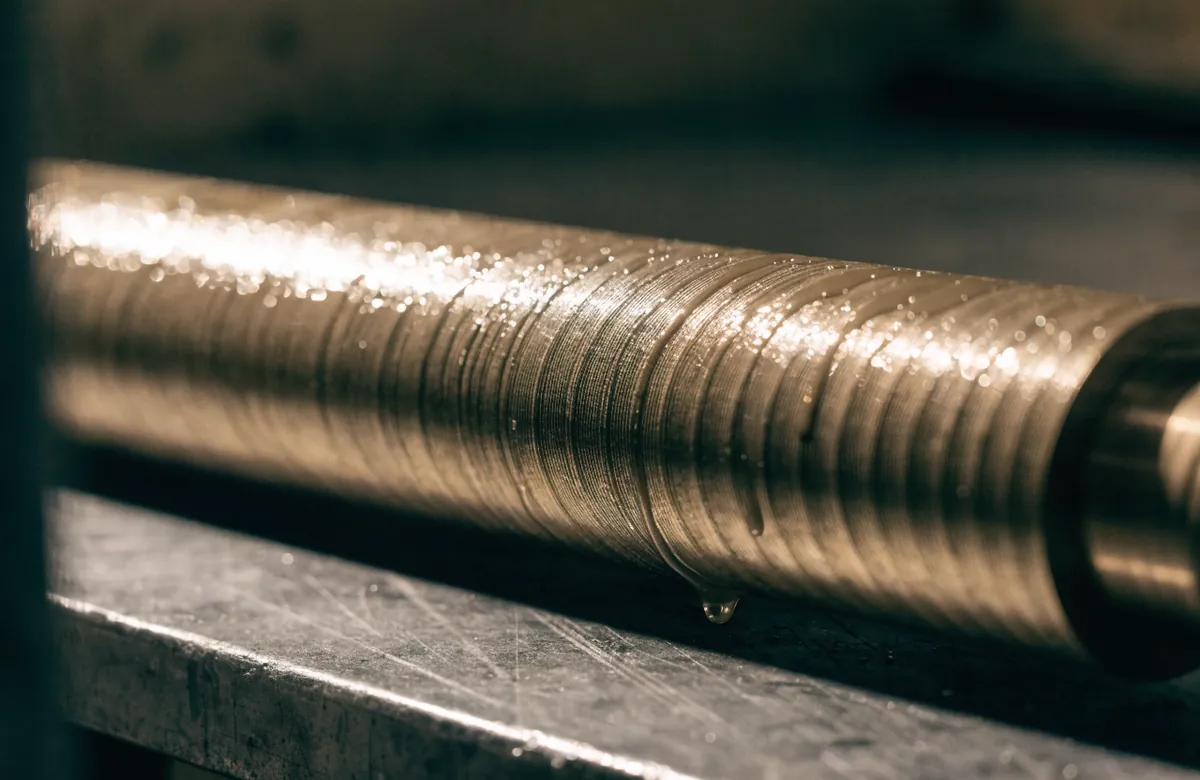
- Aceite negro con brillos. Esos brillos son bronce.
Si el buje sale así, revisa la flecha antes de meter el nuevo. Un eje rayado se come el bronce de repuesto en semanas, y ahí la reparación ya es otra. Vale más detectar las señales de que un buje está por fallar antes de llegar a esta foto.
Lo que suele estar detrás
Casi nunca es que "se acabó la grasa". Es una de estas cuatro:
- El conducto de engrase tapado o mal ubicado. Si el buje lleva barreno y ranura, tienen que quedar alineados con el orificio del alojamiento y del lado sin carga. Montado media vuelta girado, el aceite entra justo donde la presión lo expulsa.
- Ajuste demasiado apretado. Al prensar el buje en el alojamiento, el interior se cierra. Si lo maquinaste a la medida final antes de montarlo, la holgura de trabajo quedó menor de la que calculaste.
- Lubricante equivocado. Un aceite muy ligero para la carga no sostiene la película. Uno muy espeso no llega.
- Intervalos largos con arranques frecuentes. El equipo que para y arranca necesita más engrase, no menos.
Cuando toca cambiarlo
El bronce sale premaquinado, o sea con material de sobra: 1/16 de pulgada de más por fuera, 1/16 menos por dentro y 1/4 de más en el largo. El acabado final lo das tú en tu torno, y ese es justamente el punto. La holgura definitiva se da después de montar, midiendo la flecha real, no la del plano de hace quince años.
Para chumacera de carga pesada, el cruce que se pide es buje en SAE 64. Para servicio general, buje en SAE 660. En las dos fichas eliges diámetro interior, exterior y largo, y ves la medida con la que sale la pieza junto con su peso antes de cerrar nada.
Para tenerla a la mano
La tabla de pesos completa
Las 432 medidas que manejamos, con su peso en cada una de las seis aleaciones. Calculada con la densidad publicada, no heredada de una tabla vieja. Guárdala o imprímela.
Cuando ya sabes qué necesitas
Arma tu buje de repuesto y ve su medida final
Eliges medida y aleación, ves el peso al instante y armas tu cotización sin llamarle a nadie.