Para qué sirve el plomo del bronce
El plomo es lo que hace que un buje aguante un descuido de engrase. Cuánto lleva cada aleación y qué cuesta.
Escrito por el equipo técnico de MetalinkDatos contrastados con las fichas de la Copper Development Association
El copero se tapó el viernes y nadie se dio cuenta hasta el lunes. Abres la chumacera esperando lo peor y el buje salió rayado y caliente, pero la flecha está limpia y el alojamiento también.
Lo que salvó la flecha fue el plomo.
Qué hace el plomo adentro del bronce
El plomo se queda repartido en islas blandas dentro del metal, como pasas dentro del pan, porque no se disuelve en el cobre.
Cuando el buje trabaja y la película de aceite se adelgaza, esas islas se untan sobre la zona de contacto y hacen de lubricante sólido. Dicho en corto: el bronce se lubrica un poco a sí mismo.
Por eso un buje con plomo aguanta el arranque en seco, el paro del fin de semana y el punto de engrase que se saltaron.
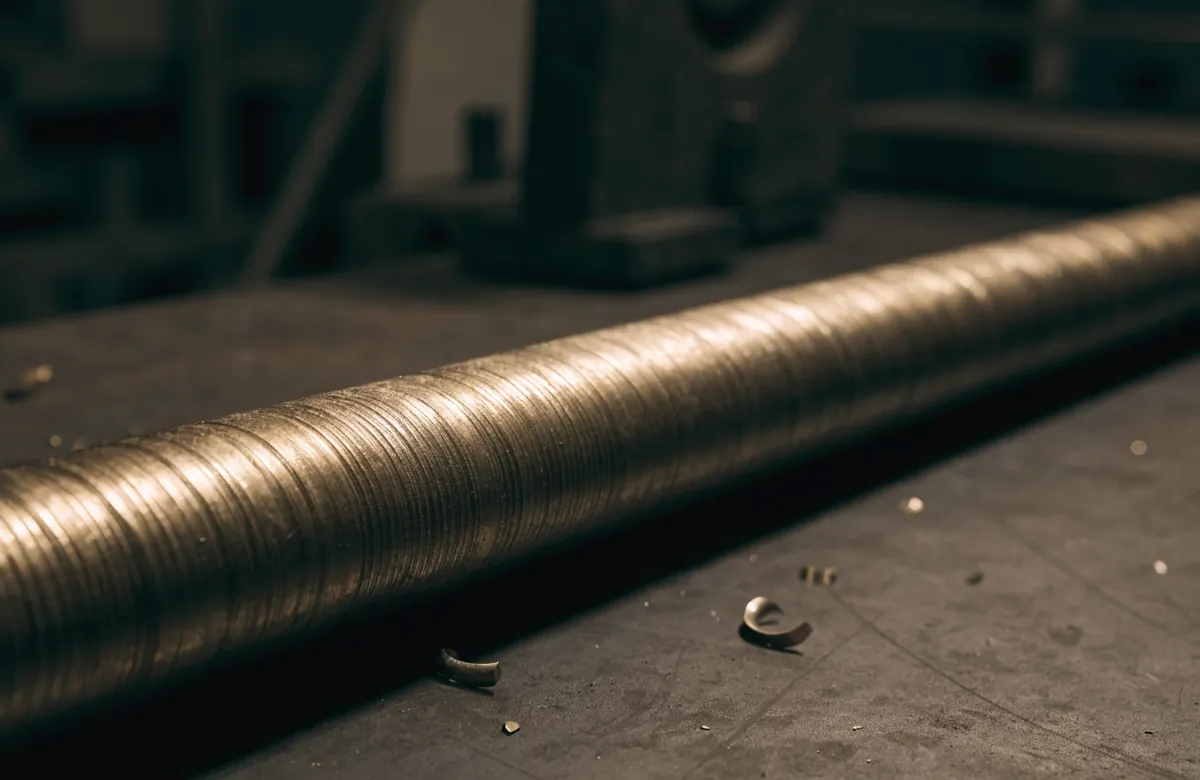
También se nota en el torno. La viruta se rompe en pedacitos en vez de salir en tirabuzón largo y el acabado sale más limpio con menos esfuerzo. Un bronce sin plomo se maquina igual, nada más que pelea más.
Cuánto lleva cada aleación
Los rangos de composición cambian mucho de una aleación a otra. Están publicados y así se ven juntos:
| Aleación | Plomo | Estaño | Para qué está pensada |
|---|---|---|---|
| SAE 64 A/2 | 6 a 11% | 9 a 11% | Bujes y chumaceras de carga alta |
| SAE 660 B/2 | 6 a 8% | 5.25 a 7.5% | El buje de industria general |
| Bronce Estándar 844 | 6 a 8% | 2 a 4% | Piezas sin carga alta |
| SAE 40 B/1 | 4 a 6% | 4 a 6% | Agua, vapor, válvulas |
| SAE 62 Bronce C | 0 a 0.3% | 9 a 11% | Engranes y coronas |
| SAE 65 | 0 a 0.5% | 10 a 12% | Engranaje pesado y sinfín |
La tabla se parte sola en dos grupos. Arriba las de deslizar, abajo las de engranar.
El SAE 64 es el que más plomo admite de todo el catálogo, hasta 11%, con un valor típico que anda por el 8.5%. Por eso es el bronce de la maquinaria que castiga: molinos, trapiches, trenes de laminación, grúas. Ahí el engrase nunca es perfecto, hay polvo y hay paros.
El SAE 660 se mueve en un rango más estrecho y con la mitad de estaño. Es servicio normal, que es la mayoría de los casos. La comparación completa entre esos dos está en su propia guía.
Abajo la historia es otra. El SAE 62 trae 0.3% de plomo como máximo y el SAE 65 llega a 0.5%. Prácticamente nada, y es a propósito.
Por qué las de engrane casi no lo llevan
Porque el plomo es blando y no aporta resistencia. Cada punto de plomo es un punto que no es cobre ni estaño, que son los que sostienen la carga.
Un diente de engrane trabaja a flexión, con la carga concentrada en una línea de contacto que se va moviendo. Ahí una isla blanda no ayuda, estorba. Por eso esas aleaciones bajan el plomo a cero y suben el estaño hasta 10 o 12%, que es lo que da dureza y estabilidad. Si andas entre las dos de engrane, la diferencia está en SAE 62 contra SAE 65.
Y hay una parte de taller que conviene decir: la viruta de bronce al plomo se recoge, no se sopla con aire ni se barre al vuelo, y uno se lava las manos antes de comer. Es la precaución de siempre con el plomo, nada nuevo, pero se olvida.
En qué se nota en tu máquina
El plomo pesa más en la decisión cuando la lubricación es irregular:
- Engrase manual o por goteo, con intervalos que dependen de que alguien se acuerde
- Equipo que arranca frío después de días parado
- Puntos de engrase difíciles de alcanzar
- Ambiente con polvo o con lavados que se llevan la grasa
Cuando el equipo tiene lubricación forzada, continua y limpia, esa ventaja se aprovecha menos y el estaño empieza a pesar más en la cuenta.
El plomo no sustituye la grasa
Compra tiempo, que no es lo mismo.
Un buje con 8% de plomo trabajando en seco de forma permanente se calienta y se agarrota igual que cualquier otro. Nada más que tarda más en hacerlo, y ese margen es justo lo que te salva la flecha mientras detectas el problema.
Si el tuyo ya viene calentando, vale la pena revisar qué está pasando antes del agarrotamiento y de paso el intervalo y el tipo de lubricante que le estás poniendo. El bronce correcto con el engrase mal puesto sigue siendo un buje que se va a morir antes de tiempo.
Cómo llega la pieza
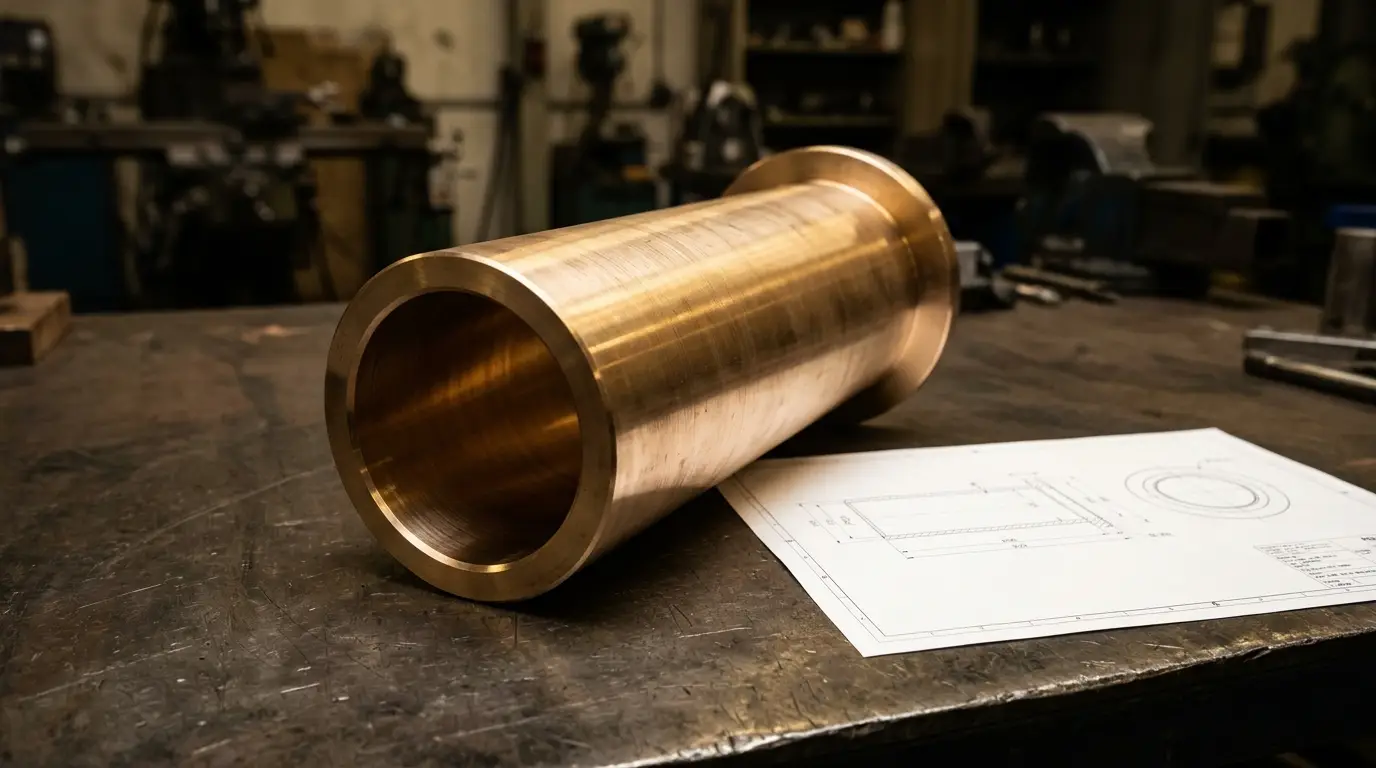
Los bujes se piden por medida, con diámetro interior, diámetro exterior y largo. Tanto el SAE 660 como el SAE 64 salen premaquinados, más gruesos por fuera, más cerrados por dentro y más largos que tu medida (1/16, 1/16 y 1/4 de pulgada), y el acabado final lo das tú contra el alojamiento y la flecha que tienes enfrente.
Nadie mejor que tú sabe cómo quedó esa flecha después de tres rectificadas.
Para comprobarlo por tu cuenta
Los rangos de la tabla se pueden contrastar contra la Copper Development Association, que es la referencia que usa la industria. El SAE 64 corresponde al C93700 (en inglés) (se abre en una pestaña nueva) y el SAE 62 al C90500 (en inglés) (se abre en una pestaña nueva). En cada ficha aparece el plomo declarado.
Si ya sabes cuál te toca
El porcentaje de plomo es un dato de la ficha técnica, no una recomendación. Está publicado completo para las seis aleaciones, junto con el estaño, la dureza y la densidad, para que lo compares contra lo que hace tu equipo.
Para el buje que trabaja con carga alta y engrase imperfecto, el catálogo tiene el SAE 64, diseñado para presiones y velocidades altas. Pon tus tres medidas en la ficha y ves el peso y la medida real con la que sale la pieza antes de pedirla.
Para tenerla a la mano
La tabla de pesos completa
Las 432 medidas que manejamos, con su peso en cada una de las seis aleaciones. Cada peso está calculado con la densidad publicada de su aleación. Guárdala o imprímela.
Cuando ya sabes qué necesitas
Arma tu buje en SAE 64 y ve cuánto pesa
Eliges medida y aleación, ves el peso al instante y armas tu cotización sin llamarle a nadie.