Qué tolerancia puedes esperar de una pieza premaquinada
Qué te asegura el premaquinado, qué no, y qué medir el día que llega el bronce a tu taller.
Escrito por el equipo técnico de MetalinkDatos contrastados con las fichas de la Copper Development Association
Abriste la caja, sacaste el vernier y el buje no da la medida. Por fuera te sale más grande y por dentro más chico que lo que pediste. Antes de marcarle a nadie, saca tu cotización y compara contra la medida de entrega que viene ahí. Lo más probable es que la pieza esté justo donde tiene que estar.
Lo que el premaquinado sí te asegura
Son tres cosas y las tres se pueden comprobar.
Que hay material de sobra en las tres direcciones. El bronce sale con 1/16 de pulgada más en el diámetro exterior, 1/16 menos en el interior y 1/4 de pulgada más en el largo. No es un aproximado ni un margen de error, es la cota de venta y va publicada en la ficha donde cotizaste. Si nunca has visto de dónde sale eso, está explicado en por qué tu pieza llega más grande de lo que pediste.
Que el excedente está donde lo vas a usar. Por fuera para bajar hasta el alojamiento real. Por dentro para abrir hasta tu flecha. Y en el largo para tener de dónde cortar la cara sin quedarte corto.
Que el material es el de la aleación que compraste. Eso no se mide con vernier, se lee. Cada pedido va con el certificado de la colada del lote del que salió tu pieza, y ahí puedes contrastar el estaño y el plomo contra lo que dice la ficha. Cómo se lee ese papel está en entender un certificado de colada.
Lo que no te asegura, y por qué así conviene
El premaquinado no te entrega la pieza lista para montar. No trae el ajuste final contra tu flecha, ni el acabado de superficie que pide tu máquina, ni chaveteros, ni barrenos, ni escalones. Todo eso sale de tu torno.
Y hay una razón práctica detrás. El alojamiento donde va a entrar ese buje casi nunca está en la medida nominal. Ya tuvo una pieza adentro, ya se ovaló un poco, o ya lo rectificaron alguna vez. El único que puede medir ese agujero eres tú, con la pieza enfrente y el reloj puesto.
Una pieza que llega terminada tiene que adivinar esa medida. Y cuando falla, falla del lado caro: si quedó grande la vuelves a maquinar, y si quedó chica ya no hay de dónde.
La medida que vas a ver en el vernier
Este es un buje de 3 por 2 pulgadas en 12 de largo, que es de los más pedidos:
| Cota | Lo que pediste | Lo que llega | De sobra |
|---|---|---|---|
| Diámetro exterior | 3" | 3 1/16" | 1/16" en diámetro |
| Diámetro interior | 2" | 1 15/16" | 1/16" en diámetro |
| Largo | 12" | 12 1/4" | 1/4" |
Ojo con un detalle que confunde a muchos: el 1/16 es del diámetro, no del radio. Por lado tienes la mitad, o sea 1/32 de pulgada, unas 31 milésimas. Es suficiente para dar el acabado y limpiar la superficie de desbaste, pero no es material para corregir un error de medida.
Sumando las dos caras, la pared del buje te queda 1/16 más gruesa que la nominal. En pared gruesa ni lo sientes. En pared delgada es donde se nota, tanto al maquinar como en la báscula.
Por qué el ajuste fino te toca a ti
Porque la holgura entre el buje y la flecha no es un número universal. Depende de la velocidad, de la carga, de cuánto se va a calentar la pieza en operación y de con qué la vas a lubricar. Un buje de bomba y un buje de trapiche del mismo diámetro no llevan la misma holgura. Ese cálculo está en cuánta holgura dejar entre el buje y el eje.
Nosotros publicamos la cota de entrega y el peso de la pieza completa. Tú tienes el alojamiento medido y sabes con qué tolerancia trabaja tu equipo. Cada quien pone lo que sí puede saber.
Qué revisar el día que llega la caja
Una revisión de cinco minutos que te ahorra llamadas:
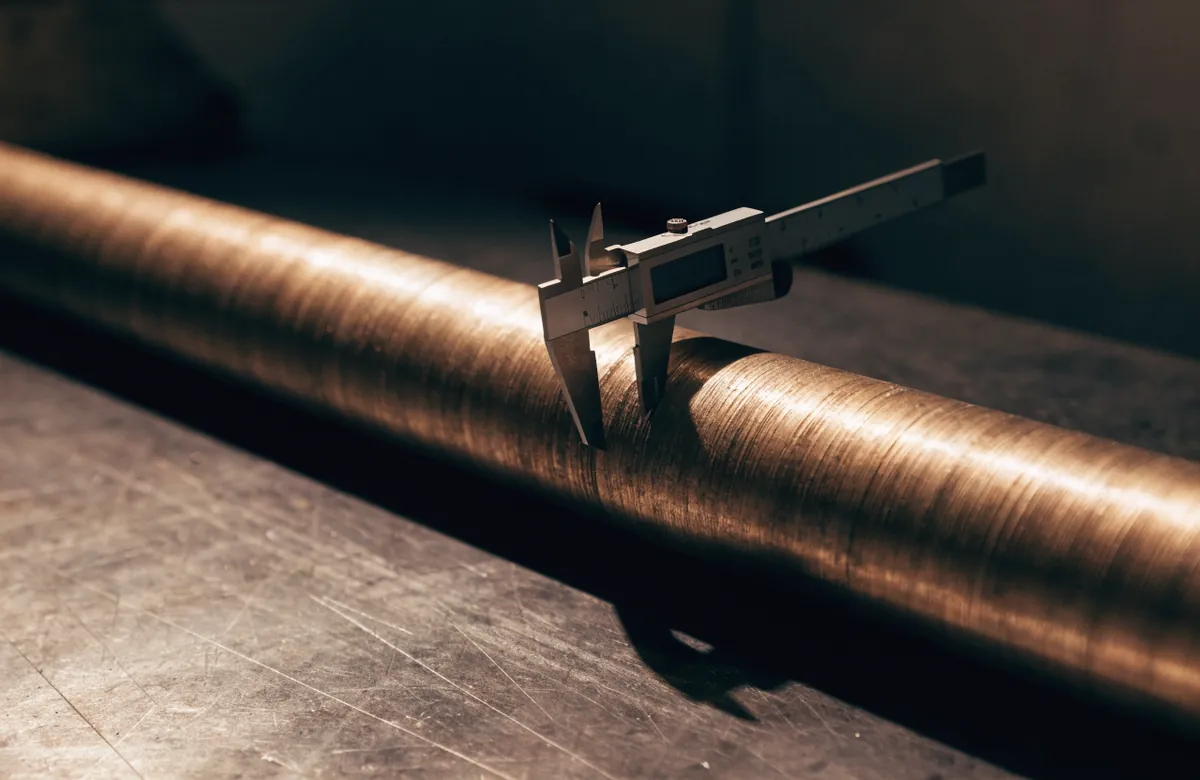
- Mide el exterior en dos o tres puntos a lo largo del tramo, no solo en la punta.
- Mide el interior y anótalo, porque de ahí sale cuánto vas a abrir.
- Mide el largo total antes de cortar nada.
- Compara contra la medida de entrega de tu cotización, no contra la nominal que pediste. Son distintas a propósito.
- Revisa el certificado de colada y que el número de lote corresponda a tu pedido.
- Busca golpes de transporte, sobre todo en las caras de los extremos.
Sobre el peso: el que ves en pantalla se calcula con la geometría de la pieza entregada y la densidad real de la aleación. Contra una báscula puede haber una diferencia chica y es normal. Si la diferencia es grande, ahí sí avísanos con tu folio y lo revisamos contra el lote.
Cuando el excedente de línea no te alcanza
Hay casos donde 1/16 se queda corto. Cuando el alojamiento ya se abrió mucho y vas a montar un buje sobredimensionado, cuando vas a sacar varias piezas de un mismo tramo, o cuando la pieza lleva un maquinado que se come material. Cuánto pedir en cada caso está en cuánto sobreespesor dejar.
Esas se cotizan como pieza a medida, con el plano o con la lista de medidas. No hace falta mandar la pieza vieja ni una foto, hacen falta los números. Y lo que llega sigue siendo bronce premaquinado, con más sobra de la de catálogo, para que el acabado final lo des en tu torno.
Antes de pedir, mira la cota de entrega
En cada ficha del catálogo, junto al selector de medida, aparece la medida real con la que sale la pieza y el peso de esa pieza completa. No está en los términos ni en letras chicas, está donde estás eligiendo.
Ármalo con la medida que ya mediste, en SAE 660 para servicio general o en SAE 64 si el equipo trabaja duro, y ve la cota de entrega antes de cerrar.
Para tenerla a la mano
La tabla de pesos completa
Las 432 medidas que manejamos, con su peso en cada una de las seis aleaciones. Calculada con la densidad publicada, no heredada de una tabla vieja. Guárdala o imprímela.
Cuando ya sabes qué necesitas
Arma tu buje y mira la cota con la que sale
Eliges medida y aleación, ves el peso al instante y armas tu cotización sin llamarle a nadie.